Ett HDI kretskort kostar vanligtvis 1,8–2,5 gånger mer än ett standardkort med flera lager och samma antal lager, där prispåslaget till övervägande del beror på tre faktorer: sekventiella lamineringscykler (+30–50 % vardera), staplingsdjupet för mikrovia (staplade via kostar 2–3 gånger mer än förskjutna) och finlinjegeometri (under 3/3 mil, semi-additiv bearbetning multiplicerar kostnaden med 4–6).
Vid en kvantitet på 100 stycken kostar ett 6–8-skiktigt 1+N+1 kretskort ungefär 12–35 dollar per styck, ett 10-skiktigt 2+N+2-kort kostar 25–60 dollar med förskjutna via eller 35–80 dollar med staplade via, och ett 16-lagers 4+N+4 kretskort kostar 90–220 dollar. Den här artikeln redogör för hur pengarna fördelas och vilka åtgärder som faktiskt sänker kostnaden utan att kompromissa med designen.
Om du är nybörjare när det gäller själva tekniken, börja med vår HDI kretskort tekniska guide för definitioner och staplingstyper – den här artikeln utgår från att du vet varför HDI är aktuellt och fokuserar på vad det kostar och hur man kan betala mindre för det.
Kostnadsfaktor 1: Sekventiella lamineringscykler
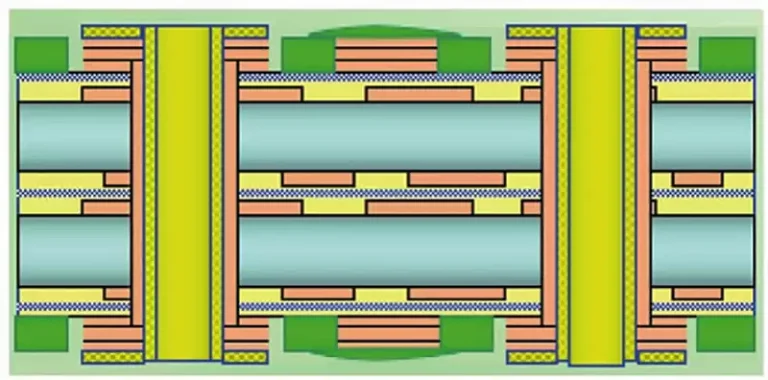
Varje ”+N+” i en HDI-uppbyggnad innebär ytterligare en komplett lamineringscykel: laserborrning, avsmörjning och plätering, bildframställning och etsning, en presscykel på 4–6 timmar samt kontroll av inriktningen. Ett standardkort med 8 lager går igenom pressen en gång. Ett 1+N+1-kort går igenom två gånger. Ett 3+N+3-kort går igenom fyra gånger.
Varje ytterligare cykel ökar kostnaden med cirka 30–50 % jämfört med föregående steg – och ökningen är exponentiell snarare än linjär, eftersom varje cykel medför en ökad risk för inriktningsfel och utbytesförlust utöver bearbetningstiden. I produktionsprissättningen framgår den exponentiella ökningen tydligt:
| Uppbyggnad | Kostnad jämfört med standardflerskiktskonstruktion | Skikt (typisk) |
|---|---|---|
| 1+N+1 | 1,8–2,2× | 6–8 |
| 2+N+2 | 2,5–3,2× | 8–12 |
| 3+N+3 | 3,5–5× | 12–16 |
| Valfritt antal skikt (ELIC) | 4×+ | 16–24 |
Den praktiska konsekvensen: det enskilt mest effektiva kostnadsbeslutet är att välja den grundaste uppbyggnaden som krävs för att undvika BGA. Om endast en komponent med hög komponenttäthet kräver djupet 2+N+2, begränsa komplexiteten till just det området och dra alla övriga ledningar genom kärnan.
Kostnadsfaktor 2: Mikrovia-konfiguration
Hur microvias är placerade påverkar tillverkningskostnaden lika mycket som antalet lager:
| Via-konfiguration | Kostnadspåverkan | Krävs vid |
|---|---|---|
| Enkeldjup | referensvärde | BGA med 0,65 mm+ delning |
| Förskjutna med flera djup | +30–50 % | BGA med 0,5 mm delning |
| Staplade, fyllda och täckta | +80–150 % | BGA med 0,4 mm delning |
| Staplade med 3+ djup | +150–200 % | 0,3 mm delning / valfritt lager |
| Via-in-pad (VIPPO) | +20–40 % | BGA med fin delning, RF |
Staplade mikrovias kostar mer eftersom varje via i stapeln måste fyllas med koppar och planeras innan nästa skikt byggs ovanpå – ett extra pläterings- och poleringssteg per stapeldjup. För BGA:er med 0,5 mm+ avstånd ger förskjutna viaer samma anslutningsförmåga till ungefär 60–70 % av via-bearbetningskostnaden. Avvägningen gäller landningsplattans yta: förskjutna viaer kräver förskjutna plattor som tar upp mer utrymme vid routningen.
Kostnadsfaktor 3: Minsta spårbredd och avstånd
Ledningsbredd och avstånd är den tysta budgetdödaren. Att gå under gränsen på 3/3 mil (75 μm) innebär att man lämnar subtraktiv etsning och går över till modifierad semi-additiv bearbetning:
| Ledningsbredd/avstånd | Process | Kostnadsmultiplikator |
|---|---|---|
| 4/4 mil (100 μm) | standard subtraktiv | 1× (baslinje) |
| 3/3 mil (75 μm) | avancerad subtraktiv | 1,5–2× |
| 2/2 mil (50 μm) | mSAP | 4–6× |
| 1,5/1,5 mil (40 μm) | SAP | 6–10× |
Om din BGA-fan-out slutar vid 3/3 mil, stanna där. Varje mikron under den gränsen blir exponentiellt dyrare.
Verkliga prisintervall efter uppbyggnad och kvantitet
Representativa produktionspriser för 2026 för vanliga HDI-konfigurationer (100 × 100 mm kretskort, standard FR-4 Tg170, ENIG-ytbehandling, 1 oz koppar):
| Konfiguration | Antal 5 | Antal 50 | Antal 500 |
|---|---|---|---|
| 6-lagers standard (genomgående hål) | 12–18 USD | 6–9 USD | 3–5 USD |
| 6-lagers 1+N+1 HDI | 28–42 dollar | 14–20 dollar | 7–11 dollar |
| 8-lagers 1+N+1 HDI | 35–55 dollar | 18–28 dollar | 9–14 dollar |
| 10-lagers 2+N+2 (förskjutet) | 55–85 dollar | 32–48 dollar | 16–24 dollar |
| 10-lagers 2+N+2 (staplad VIPPO) | 90–140 dollar | 52–78 dollar | 28–40 dollar |
| 12-lagers 3+N+3 (förskjutna) | 120–180 dollar | 65–95 dollar | 35–52 dollar |
| 16-lagers 4+N+4 (staplad) | 250–400 dollar | 130–200 dollar | 72–110 dollar |
Tre saker som denna tabell visar men som offerter ofta döljer:
- Den största kostnadsminskningen sker vid beställningar på mellan 5 och 50 stycken. NRE — laserprogram, verktyg för bildbehandling, testfixturer — ligger relativt fast på 200–500 dollar oavsett volym, så det skrivs av snabbt. Mellan 50 och 500 stycken planar kurvan ut; vinsterna kommer från panelutbytet och materialvolymen.
- Staplat kontra förskjutet är ett beslut som påverkar kostnaden med 40–60 % vid samma antal lager. Jämför de två raderna 2+N+2.
- Jämförelsen med standard är inte per ytenhet. Ett 40 cm² HDI kretskort till 2,50 $/cm² kan kosta mindre totalt än det 60 cm² stora standardkortet det ersätter – jämför alltid den totala kortkostnaden, inte kostnaden per ytenhet.
Räknat per ytenhet kostar HDI 1,20–5,00 dollar per cm² beroende på komplexitet, jämfört med 0,10–1,50 dollar för standardflerlagerskort — men HDI-konstruktioner upptar vanligtvis 20–40 % mindre yta för samma funktion, vilket delvis kompenserar för det högre priset.

Sex kostnadsbesparingsåtgärder som faktiskt fungerar
1. Kontrollera om du verkligen behöver HDI. Cirka 20 % av de konstruktioner som lämnas in som ”HDI” kan dras fullständigt på ett standardkretskort med flera lager genom att använda via-in-pad med fyllning — vilket kräver fyllning och plätering men helt undviker sekventiell laminering. Om din BGA med det minsta avståndet mellan benen är 0,5 mm och det bara finns en sådan komponent, är detta det första du bör kontrollera.
2. Minimera HDI-djupet. En signal som behöver övergå från L1 till L4 motiverar inte 3+N+3. En dog-bone-fanout till en genomgående via eliminerar ofta ett helt lamineringssteg.
3. Föredra förskjutna mikrovias framför staplade när avståndet tillåter det – samma anslutningsmöjligheter till 60–70 % av via-kostnaden.
4. Använd hybridkonstruktion för avstånd på 0,65 mm eller mer. Mekaniska blindvias (minst 0,15 mm) i kombination med standardgenomgående vias kostar ofta 30–50 % mindre än laserborrad HDI med tillräcklig utgång.
5. Optimera panelutnyttjandet. HDI kretskort bearbetas som hela paneler oavsett kortstorlek. Vid ett utnyttjande under 50 % innebär en komprimering av kortets konturer en betydande kostnadsbesparing – ett kort på 50 × 50 mm rymmer 4–6 enheter per panel, medan ett kort på 180 × 120 mm rymmer 1–2.
6. Samla HDI på ena sidan. Om komponenter med fin delningsavstånd endast finns på ena sidan sparar asymmetriska uppbyggnader (2+N+0) en hel lamineringscykel. Risken för böjning/vridning är hanterbar under 100 × 100 mm.
Tilläggskostnader för material och ytbehandling
Över processbaslinjen läggs vanliga tillägg på varandra: Kärnlager av Rogers eller speciallaminat ökar materialkostnaden med 30–80 %; ENEPIG- eller nedsänkningssilverytbehandlingar ökar kostnaden med 10–15 %; halogenfria material ökar kostnaden med 10–20 %; kretskort större än 250 × 200 mm som inte passar på standardpaneler medför en spillfaktor på 15–25 %. Leveranstiden ökar i samma proportioner: en 1+N+1-konstruktion ökar leveranstiden med 3–5 arbetsdagar jämfört med standard, 2+N+2 med 5–8 och 3+N+3 med 8–12.
Vanliga frågor
Hur mycket mer kostar ett HDI kretskort jämfört med ett standard-PCB?
Ett 1+N+1 HDI kretskort kostar ungefär 1,8–2,2 gånger så mycket som ett standard-PCB med genomgående hål och samma antal lager; ett 2+N+2-kretskort kostar ungefär 2,5–3,2 gånger så mycket och ett 3+N+3-kretskort kostar 3,5–5 gånger så mycket. Kostnadsökningen beror på sekventiella lamineringscykler, bearbetning av mikrovia-fyllning och utbytesförlust vid noggrann registrering.
Vad är den enskilt största kostnadsfaktorn i HDI kretskort?
Sekventiella lamineringscykler. Varje ytterligare uppbyggnadspass ökar kostnaden för föregående steg med 30–50 %, vilket förvärras av registreringsrisk och utbytesförlust. Att välja den lägsta möjliga uppbyggnaden som ändå klarar din BGA är det kostnadsbeslut som ger störst effekt.
Kostar staplade mikrovias mer än förskjutna?
Ja – staplade mikrovias kräver kopparfyllning och planering vid varje stapeldjup, vilket kostar 2–3 gånger så mycket som förskjutna konfigurationer vid motsvarande anslutningskapacitet. Använd förskjutna vias där avståndet tillåter det och reservera staplade vias för BGA-utgångar under 0,5 mm.
Vid vilken kvantitet blir HDI-priset mest fördelaktigt?
Mellan 5 och 50 stycken, där fasta NRE-kostnader (laserprogram, verktyg, fixturer, vanligtvis 200–500 dollar) fördelas över hela ordern. Vid över 50 stycken sjunker kostnaden per enhet mer gradvis i takt med panelutbytet och materialinköpen.
Kan jag sänka HDI-kostnaden utan att ändra konstruktionen?
Ibland: genom att förbättra panelutnyttjandet (komprimera konturerna), byta ytbehandling från ENEPIG till ENIG eller byta till en tillverkare med bättre utbyte för just din specifika uppbyggnad. De största besparingarna uppnås dock genom beslut redan i konstruktionsfasen: mindre uppbyggnad, förskjutna genomgångshål och HDI begränsat till det område där det behövs.
Få en kostnadsoptimerad HDI kretskort
Varje punkt ovan är ett samtalsämne vid designgenomgången innan den blir en post i offerten. Geopcb granskar HDI-uppbyggnader för kostnadsoptimering – förskjutna kontra staplade, minsta möjliga uppbyggnadsdjup och panelutnyttjande – innan prissättningen, så att offerten återspeglar den billigaste konstruktionen som uppfyller designkraven. Skicka uppbyggnaden för en teknisk granskning eller börja med vår översikt över möjligheterna med HDI kretskort.