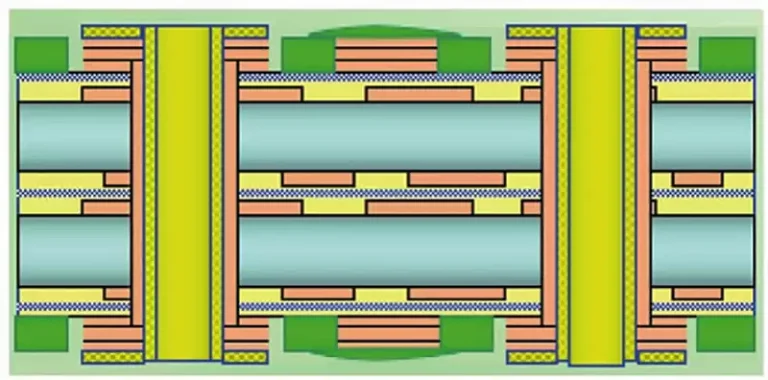
Tillverkningen av HDI-kretskort skiljer sig från konventionell tillverkning av flerskiktskretskort genom att den bygger på en stegvis uppbyggnadsprocess. Vanliga flerskiktskretskort lamineras endast en gång, medan HDI-kretskort tillverkas genom upprepade cykler av laminering, laserborrning, metallisering och viafyllning.
Strukturer som 1+N+1 kräver två lamineringscykler, medan 3+N+3 kräver fyra cykler. Varje ytterligare cykel medför risker vad gäller registrering, plätering och produktionsutbyte. Nedan beskrivs hela tillverkningsflödet, viktiga processparametrar och krav på kvalitetskontroll.
Konventionella flerskiktskretskort uppnår förbindelser mellan skikten genom en enda sekvens av laminering, borrning och plätering. Däremot kräver HDI-kretskort kräver upprepade slutna cykler: laminering → laserborrning → desmear → metallisering av mikrovia → fyllning och planering av via → mönsterbildning av kretsar. Konfigurationer med fler skikt (1+N+1, 2+N+2, 3+N+3, ELIC för valfritt skikt) innebär fler tillverkningscykler, vilket exponentiellt ökar kraven på processprecision, utrustningens prestanda och kontroll under tillverkningen. Denna artikel beskriver ingående hela arbetsflödet för fullskalig massproduktion av HDI-kretskort, och täcker processprinciper, viktiga riskpunkter, kriterier för kvalitetskontroll, logik för avkastningsoptimering samt mönster för produktionstider.
Allmänna principer och utmaningar vid tillverkning av HDI-kretskort
Traditionella kretskort förlitar sig på mekanisk borrning för ledning mellan skikten, vilket medför begränsningar i form av minsta öppningsstorlek, stora stubblängder och höga parasitiska parametrar, vilket gör dem oförenliga med BGA-paket med en delningsavstånd under 0,5 mm. HDI-kretskort använder sig av sekventiell uppbyggnadsteknik med laserbaserade mikro-blind-via.
Ytliga genomgångar bildas endast mellan elektriskt anslutna skikt utan att tränga igenom hela kortet, vilket möjliggör stubfria förbindelser med hög densitet och överlägsen signalintegritet.
Den främsta utmaningen vid tillverkning av HDI-kretskort ligger inte i tillverkningen av enskilda kretslager, utan i kontrollen av kumulativa fel som orsakas av upprepade cykliska processer. Varje lamineringssteg orsakar hartsflöde, termisk expansion och kontraktion samt deformation av panelen; varje laserborrning medför små positionsavvikelser; varje pläteringsomgång ger variationer i kopparens tjockleksjämnhet.
Medan konventionella kretskort kan massproduceras med fasta processparametrar kräver HDI-tillverkning dynamisk kompensation för varje enskild cykel, skiktspecifik hantering och inspektion vid varje enskild procedur. Detta markerar den avgörande kompetensskillnaden mellan specialister på avancerade HDI-kretskort och tillverkare av allmänna kretskort.
Regler för lamineringscykler för typiska HDI-konstruktioner:
1+N+1: en uppbyggnadscykel per sida, totalt 2 lamineringscykler
2+N+2: totalt 4 lamineringscykler
3+N+3: totalt 6 lamineringscykler
HDI med valfria lager: oberoende mikrovia-förbindelser mellan godtyckliga intilliggande lager, med maximalt antal laminerings- och borrcykler samt högsta processkomplexitet.

Tillverkningsprocessen för HDI-kretskort
Steg 0: Design och förberedelse inför tillverkning
Produktionsplaneringen inleds innan skärningen av råmaterialpanelerna. Processingenjörerna fastställer sekventiella uppbyggnadssekvenser utifrån olika stack-up-typer (1+N+1, 2+N+2, Any-Layer), beräknar laserborrningscykler och identifierar områden som kräver via-fyllning.
DFM-granskningar (Design for Manufacturability) verifierar ledningsbredd/avstånd, håldimensioner och stapelkonfigurationer mot fabrikens processkapacitet. Tekniska frågor löser designkonflikter innan verktygen släpps.
En beprövad riktlinje för massproduktion: öka diameter på anslutningsplattorna med 20–30 μm utöver det lägsta värdet i konstruktionen. Detta medför en försumbar förlust i ledningsdensiteten men ger ändå en betydande förbättring av utbytet.
Steg 1: Tillverkning av kärnan (inre lager)
Förberedelse av kopparytan: Mekanisk borstning i kombination med kemisk behandling avlägsnar kopparoxider för att garantera tillfredsställande vidhäftning av torrfilmen.
Laminering av torrfilm: Ljuskänsligt fotoresist lamineras på kopparfolieytorna.
Mönsterbildning: Kretsmönstret överförs genom UV-belysning eller Laser Direct Imaging (LDI).
Framkallning och syraetsning: Oexponerat fotoresist avlägsnas; överflödigt koppar etsas bort för att bilda ledare i de inre skikten.
AOI-inspektion: Automatiserad optisk inspektion upptäcker öppna kretsar, kortslutningar, små hål och defekter orsakade av överetsning innan den efterföljande lamineringen.
Behandling med brunt oxid: Mikroetsning skapar en mikro-ruv kopparmorfologi för att uppnå en robust bindning med prepreg under lamineringen.
Typiska specifikationer för massproduktion: inre baskoppar 18 μm, dimensionstolerans för färdiga ledningsbanor ±10 μm, registrering mellan skikt ±25 μm. Kärnlaminering utförs under vakuum vid 185–205 °C, med noggrant reglerade kylningsprofiler och validering av hartsflödet.
Steg 2: Uppbyggnadscykel — Kärnan i HDI-kretskortstillverkning
Laserborrning: CO₂- eller UV-laser avlägsnar dielektriskt material ned till de avsedda kopparplattorna i innerlagret för att bilda blinda mikrovias. Öppningsintervall vid massproduktion: 60–100 μm; positionstolerans ±20 μm. Moderna lasersystem utför inspektion av varje hål efter borrningen, där öppningens dimension, cirkularitet, exponering av bottenkoppar och kvarvarande rester valideras. Defekta mikrovias går inte att reparera i efterföljande processer.
Desmear: Laserablation lämnar rester av hartsfläckar på via-sidoväggarna. Våtkemisk desmear med permanganat eller plasmasmear eliminerar resterna fullständigt. Ofullständig desmear är en viktig grundorsak till dålig vidhäftning vid via-cylindern.
Kemisk och elektrolytisk kopparplätering: Ett tunt 0,3–0,5 μm kemiskt kopparpläteringsskikt gör de dielektriska via-väggarna ledande. Efterföljande elektrolytisk plätering bygger upp en koppartjocklek på minst 5–8 μm på via-cylindrar och panelytor. Pulsplätering ger en mer homogen kopparfördelning jämfört med likströmsplätering, särskilt för staplade mikrovia-strukturer.
Viafyllning och planering: Kopparfyllning och planering tillämpas på mikrovia som används i applikationer med staplade via eller via-in-pad. Kvalitetsmål: fyllning utan hålrum, koppartjocklek på botten >20 μm, ytfördjupningar mindre än 15 μm.
Mönsterbildning och etsning: Skapa kretsmönster för varje uppbyggnadsskikt. Laser Direct Imaging (LDI) föredras för överlägsen registreringsnoggrannhet i förhållande till kärnsubstratet.
Cyklisk iteration: En 3+N+3 HDI-kort upprepar denna fullständiga cykel tre gånger på varje yttersida. Varje laminering medför en liten avvikelse i registreringen. Skalningskompensationen för originalet måste beräknas om för varje cykel, eftersom hartsets expansionsegenskaper varierar efter varje pressning. Att tillämpa en universell statisk kompensationsfaktor över hela panelen leder till ackumulerade inriktningsfel.
Steg 3: Bearbetning av yttre lager, ytbehandling och slutprovning
Bildåtergivning på yttre lager och mönsterplätering för att bilda de slutgiltiga kretsbanorna.
Påföring av lödmask: Flytande fotoexponerbar lödmask (LPISM) exponeras och härdas fullständigt.
Val av ytbehandling: ENIG för höghastighetskonstruktioner med BGA-orientering; ENEPIG för trådbindningsapplikationer; OSP för kostnadskänsliga konsumentprodukter. Ytplanhet är avgörande för via-in-pad-zoner belägna under monterade komponenter.
Tryckning av markeringar och uppdelning av paneler: Silkscreen-tryckning av markeringar följt av CNC-fräsning eller V-skärning för uppdelning av paneler.
Elektrisk testning: 100 % kontinuitets-/isoleringstest utfört med flygande sond eller fixturbaserade testare.
Slutkontroll: Visuell inspektion, måttkontroll och validering av hålpositioner.
Vanliga frågor
Fråga: Hur tillverkas HDI-kretskort?
Svar: Genom sekventiell uppbyggnad. Först tillverkas ett konventionellt kärnsubstrat. Varje uppbyggnadsskikt som innehåller mikrovia lamineras, laserborras, metalliseras och fylls innan nästa skikt läggs på. Mönstring av yttre skikt, lödmask, ytbehandling och elektrisk godkännandeprovning fullbordar det färdiga kortet.
Fråga: Vad gör tillverkningen av HDI-kretskort mer utmanande än standardtillverkning av kretskort?
Svar: Upprepade lamineringscykler. Varje cykel medför ökade risker för registreringsavvikelser, högre komplexitet vid plätering och sårbarhet vad gäller utbytet, vilket kräver särskild kompensation av konstruktionerna för varje cykel. Laserborrning, fyllning av via-hål utan hålrum och verifiering med hjälp av mikrosnitt höjer kraven på processkontroll ytterligare.
F: Vilka kvalitetskontroller är mest avgörande för HDI-tillverkning?
S: Registrering mellan skikt (±25 μm), tolerans för laserborrade öppningar (±10 μm), kopparens tjocklek i mikrovia (≥15 μm), via-fyllning utan hålrum, impedanstolerans (±7 %) och 100 % elektrisk testning. Mikrosnitt i tvärsnitt är den enda tillförlitliga metoden för att verifiera kopparens integritet vid mikrovias knäområden och vidavslutningar.
F: Varför kräver HDI längre ledtid för tillverkningen?
S: Varje enskilt uppbyggnadsskikt genomgår en komplett arbetsprocess bestående av laminering–borrning–plätering–fyllning–bildframställning. Jämfört med konventionella kretskort av motsvarande komplexitet ökar ledtiden med 3–5 arbetsdagar för 1+N+1-konstruktioner, 5–8 arbetsdagar för 2+N+2-konstruktioner och 8–12 arbetsdagar för 3+N+3-konstruktioner.
F: Vad är kompensation av kretsmönster inom HDI-kretskortstillverkning?
S: Skalningsjusteringar som tillämpas på kretsmönstret för att motverka hartsinducerade dimensionella förändringar under varje lamineringscykel. Kompensationsparametrarna måste beräknas om för varje pressningssteg. Att använda en enda kompensationskoefficient för hela panelen leder till ackumulerade registreringsavvikelser och är en av de främsta orsakerna till utbytesförluster vid HDI-tillverkning.
Tillverkning av HDI-kretskort utgör ett sofistikerat processystem med hög precision, flera cykler, dynamisk justering och strikt kontroll. Det största tekniska hindret är inte mönsterbildningen i enskilda skikt, utan den omfattande hanteringen av deformationskompensation, bildandet av mikrovia, viafyllning utan hålrum, enhetlig kopparavsättning, registrering mellan skikten och dolda defekter som uppstår vid successiva uppbyggnadsoperationer.