La produzione di circuiti stampati è l’insieme delle fasi di produzione che trasformano un progetto digitale in un circuito stampato grezzo, non assemblato. Si tratta della fase della catena di fornitura in cui viene realizzato il substrato in fibra di vetro e rame, prima che venga posizionato anche un solo componente.
Un circuito stampato che sembra semplice sullo schermo può passare attraverso più di una dozzina di operazioni chimiche e meccaniche rigorosamente controllate prima di essere pronto per l’assemblaggio, e ciascuna di queste operazioni è determinante per la resa effettiva, i costi e l’affidabilità. Questa guida illustra l’intero flusso di lavoro in modo che possiate leggere un disegno di fabbricazione, fornire istruzioni a un fornitore e valutare se un processo quotato corrisponda effettivamente al vostro progetto.
Differenze tra la fabbricazione e l’assemblaggio dei circuiti stampati
Il termine “scheda PCB” può assumere due significati diversi, e confonderli è la causa più comune di citazioni errate. La produzione realizza la scheda nuda — tracce in rame, fori, maschera di saldatura e finitura superficiale, ma senza componenti. L’assemblaggio della scheda PCB (spesso indicato come PCBA) avviene successivamente e consiste nel montare i componenti su quella scheda nuda.
Quando si richiede a un’azienda la “produzione di schede PCB”, state richiedendo solo la scheda grezza; se avete bisogno anche che venga assemblata, si tratta di un ordine di assemblaggio separato con i propri file, stencil e piano di collaudo. Distinguere chiaramente queste due fasi mantiene chiara anche la responsabilità: un cortocircuito rilevato durante il collaudo è un difetto di produzione, mentre un resistore tombstoned è un difetto di assemblaggio.
Ingegneria di front-end e revisione DFM
Ogni scheda PCB nasce come dato, non come oggetto fisico. I progettisti esportano i file Gerber (o i formati più avanzati e autonomi ODB++ e IPC-2581), i file NC di foratura e fresatura, un disegno di fabbricazione e una nota sullo stack-up. Prima che venga tagliato qualsiasi pezzo di rame, un ingegnere CAM esegue una revisione della progettabilità per la produzione (DFM) in base alle regole IPC e alle capacità specifiche dell’officina: larghezza e spaziatura delle piste, anello anulare, dimensione dei fori, distanza dalla maschera di saldatura, distanza tra il rame e il bordo e — per qualsiasi rete ad alta velocità — requisiti di impedenza controllata.
I problemi individuati in questa fase sono economici da risolvere; lo stesso problema riscontrato dopo la laminazione può rendere scartabile l’intero pannello. Un buon progetto PCB anticipa già questi controlli, ed è per questo che è proprio nella fase di ingegneria iniziale che si decide realmente la producibilità.
Scelta dei materiali e taglio del pannello
Il materiale di base è quasi sempre un laminato rivestito di rame (CCL). Le realizzazioni standard utilizzano l’FR-4, ma i progetti RF, a microonde e molti progetti automobilistici o aerospaziali richiedono laminati a bassa perdita come il Rogers, dove la perdita dielettrica e la stabilità di Dk contano più del prezzo. Una volta scelto il laminato, il grande foglio di CCL viene tagliato in pannelli di produzione dimensionati per contenere diverse schede più le guide di posizionamento.
La panelizzazione raramente avviene una scheda alla volta; gli stabilimenti di produzione raggruppano più copie del vostro progetto — a volte mescolate con altre — su un unico pannello per distribuire i costi di configurazione e aumentare la produttività. La scelta del materiale in questa fase non è una voce da compilare in un secondo momento: determina la costante dielettrica, la temperatura di transizione vetrosa e la tangente di perdita da cui dipendono tutte le specifiche elettriche a valle. Per quanto riguarda i compromessi più generali, i vantaggi dei substrati FR-4 e il argomentazioni a favore di Rogers nelle applicazioni ad alta frequenza illustrano in quali ambiti ciascun materiale trova la propria collocazione.
Immagini e incisione degli strati interni
Per qualsiasi scheda con più di due strati, si realizzano prima i circuiti interni. Ogni strato interno viene pulito, rivestito con fotoresist liquido o a film secco ed esposto tramite il modello Gerber, in modo che l’immagine del circuito venga trasferita sul fotoresist. Le aree non esposte o rimosse durante lo sviluppo vengono quindi incise in un bagno acido, lasciando solo le tracce e i pad di rame desiderati.
Il tempo di incisione e la concentrazione della soluzione chimica vengono controllati attentamente, poiché un’incisione eccessiva restringe i conduttori, mentre un’incisione insufficiente provoca cortocircuiti. Ogni strato interno viene quindi ispezionato — in genere tramite ispezione ottica automatizzata (AOI) — prima di poter essere avvicinato alla pressa di laminazione.
Processo di laminazione delle schede PCB
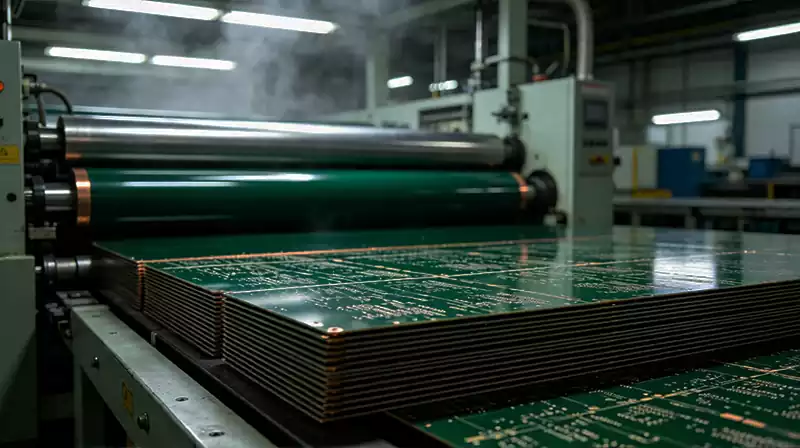
La laminazione è la fase che trasforma strati separati con immagini in un unico corpo rigido. Gli strati interni vengono impilati nell’ordine esatto specificato dallo stack-up, intervallati da preimpregnato (vetro impregnato di resina) e da fogli di rame esterni, quindi uniti mediante calore, pressione e vuoto. Un allineamento preciso è imprescindibile: uno spostamento degli strati di pochi millesimi di pollice può causare un disallineamento dei fori passanti e interrompere una connessione.
È qui che la simmetria assume importanza: lo spessore del rame e l’ordine degli strati devono essere speculari rispetto alla linea centrale, altrimenti il pannello si deforma dopo i cicli termici. Per un PCB multistrato standard, la laminazione avviene in un unico ciclo di pressatura; le schede HDI utilizzano invece la laminazione sequenziale, aggiungendo strati in cicli ripetuti, il che costituisce il cuore del moderno processo di produzione HDI.
Foratura meccanica e laser
I fori sono ciò che collega elettricamente gli strati e ne esistono di diversi tipi: fori passanti che attraversano l’intera scheda, vie cieche e sepolte che collegano solo alcuni strati e le microvie realizzate al laser utilizzate negli HDI ad alta densità. I fori standard vengono praticati da macchine CNC ad alta velocità in grado di forare migliaia di fori per pannello; gli elementi più piccoli e ad alta densità vengono tagliati con laser UV o a CO₂, poiché le punte meccaniche semplicemente non riescono a raggiungerli.
Prima che il pannello passi alla fase successiva, viene verificata la registrazione tra il file di foratura e gli strati esposti. L’affidabilità di queste interconnessioni dipende dal rapporto di aspetto e dalla pulizia con cui vengono preparate le pareti dei fori, il che ci porta direttamente alla fase successiva. La linee guida per la classificazione e la progettazione delle microvie specificano le regole che i diversi tipi di via devono soddisfare.
Metallizzazione dei fori e placcatura in rame
Un foro praticato è semplicemente un foro nell’isolante finché non viene reso conduttivo. Il pannello viene prima sottoposto a una fase di pulizia e desmear che rimuove le tracce di resina dalle pareti del foro, quindi un deposito di rame chimico forma uno strato di base sottile e uniforme. Segue poi la placcatura elettrolitica in rame per portare la parete allo spessore completo, trasformando ogni via e foro passante in un percorso elettrico affidabile tra gli strati. Questa placcatura aggiunge rame anche alle superfici esterne, motivo per cui la modellazione dello strato esterno deve essere eseguita in seguito anziché prima.
Immagini e placcatura dei livelli esterni
Una volta forato e placcato il pannello, le due superfici esterne in rame vengono sottoposte a imaging proprio come gli strati interni: si applica il fotoresist, lo si espone al pattern, lo si sviluppa e poi si placca dove devono rimanere le tracce e i pad. Il fotoresist viene rimosso e il rame non desiderato esposto viene asportato mediante incisione, lasciando il circuito esterno definitivo, compresi i pad a cui verranno successivamente saldati i componenti. Poiché la fase di placcatura si aggiunge al pattern definito, nei dati CAM è integrata una compensazione dell’incisione, in modo che le larghezze finali delle tracce rispettino comunque le specifiche progettuali.
Maschera di saldatura, serigrafia e finitura superficiale
Tre rivestimenti completano la scheda nuda. Viene applicata una maschera di saldatura — di default verde, sebbene siano comuni anche il nero, il blu e il rosso — su tutta la superficie tranne che sui pad, proteggendo il rame dall’ossidazione e prevenendo i ponti di saldatura durante l’assemblaggio. L’inchiostro serigrafico stampa poi i contorni dei componenti, i segni di polarità e i designatori di riferimento per guidare il posizionamento e la rilavorazione.
Infine, una finitura superficiale protegge i pad esposti: l’HASL è l’opzione predefinita più economica, l’OSP è sottile e privo di piombo, mentre l’ENIG (nichel chimico con immersione in oro) domina i lavori a passo fine e ad alta affidabilità grazie alla sua planarità e alla durata di conservazione. La finitura scelta deve essere compatibile sia con il processo di assemblaggio sia con il tempo di stoccaggio della scheda nuda prima del popolamento.
Test elettrici e ispezione finale
Nessuna scheda viene spedita sulla fiducia. Ogni unità viene sottoposta a test elettrici — tramite sonda volante per prototipi e piccole serie, oppure tramite dispositivi “bed-of-nails” per la produzione — a confronto con la netlist per individuare interruzioni e cortocircuiti. L’ispezione ottica automatizzata e i controlli dimensionali confermano la registrazione della maschera di saldatura, la qualità dei fori e la precisione del contorno.
Per i progetti a impedenza controllata, i campioni di prova realizzati sullo stesso pannello vengono misurati con un riflettometro nel dominio del tempo per verificare che le tracce raggiungano effettivamente la resistenza target. Solo dopo aver superato questi controlli, la scheda viene ritagliata o separata dal pannello con intaglio a V e imballata, solitamente in confezioni a prova di ESD e a umidità controllata, con documentazione di tracciabilità.
Cosa determina i tempi di produzione
I tempi di produzione dipendono dalla complessità. Una scheda standard a 2–4 strati richiede in genere 3–5 giorni lavorativi, una scheda multistrato 5–15, una scheda HDI 1–3 settimane e una scheda rigido-flessibile ancora di più. La disponibilità dei materiali, i requisiti di collaudo e il volume degli ordini influenzano questi tempi, ma il fattore determinante è la percentuale di personalizzazione del processo: un maggior numero di cicli di laminazione, più lavorazioni al laser e tolleranze più strette aggiungono tutti giorni al calendario. Sapere questo in anticipo consente di scambiare uno stack-up leggermente più economico con una settimana di anticipo sulla tabella di marcia quando il progetto è in ritardo.
Come fornire istruzioni ai fornitori per una produzione di circuiti stampati di successo
Per ottenere una produzione di circuiti stampati corretta, non basta tenere d’occhio le macchine, ma è fondamentale fornire all’officina specifiche inequivocabili: un set completo di file Gerber o ODB++, un disegno di produzione con indicazioni relative alla classe e alle tolleranze, uno stack-up chiaro e i requisiti di impedenza e finitura espressi in modo esplicito anziché implicito.
Coinvolgi il produttore quando le modifiche al progetto sono ancora poco costose, richiedi il rapporto DFM e verifica a quale classe IPC ti stai attenendo prima che venga tagliato il primo pannello. Una scheda che parte da un pacchetto preciso e verificabile è più silenziosa, più piatta e di gran lunga più economica da produrre rispetto a una salvata da eccezioni e revisioni — ed è questa la differenza tra un ordine di produzione che viene spedito nella data indicata nel preventivo e uno che subisce ritardi mentre la linea di produzione rimane in attesa.