
La fabrication de circuits imprimés désigne l’ensemble des étapes de fabrication qui permettent de transformer un fichier de conception numérique en un circuit imprimé nu, non équipé. Il s’agit de la partie de la chaîne logistique qui consiste à fabriquer le substrat en fibre de verre et en cuivre lui-même, avant qu’un seul composant ne soit placé.
Un circuit imprimé qui semble simple à l’écran peut passer par plus d’une douzaine d’opérations chimiques et mécaniques rigoureusement contrôlées avant d’être prêt pour l’assemblage, et c’est au cours de chacune de ces opérations que se jouent réellement le rendement, le coût et la fiabilité. Ce guide vous présente l’ensemble du processus afin que vous puissiez lire un plan de fabrication, briefer un fournisseur et déterminer si le procédé proposé correspond réellement à votre conception.
Différences entre la fabrication et l’assemblage des circuits imprimés
Le terme « circuit imprimé » peut désigner deux choses différentes, et les confondre est la cause la plus fréquente d’erreurs de citation. La fabrication produit le circuit imprimé nu — pistes de cuivre, trous percés, masque de soudure et finition de surface, mais sans composants. L’assemblage du circuit imprimé (souvent abrégé en PCBA) intervient ensuite et consiste à monter les composants sur ce circuit imprimé nu.
Lorsque vous demandez à un prestataire la « fabrication d’un circuit imprimé », vous ne demandez que le circuit nu ; si vous avez également besoin qu’il soit équipé, il s’agit d’une commande d’assemblage distincte avec ses propres fichiers, son pochoir et son plan de test. Distinguer ces deux étapes permet également de clarifier les responsabilités : un court-circuit détecté lors du test est un défaut de fabrication, tandis qu’une résistance « tombstoned » relève d’un défaut d’assemblage.
Ingénierie en amont et revue DFM
Chaque carte de circuit imprimé commence par être des données, et non un objet physique. Les concepteurs exportent des fichiers Gerber (ou les formats ODB++ et IPC-2581, plus intelligents et autonomes), des fichiers de perçage et de fraisage NC, un plan de fabrication et une note d’empilement. Avant toute découpe du cuivre, un ingénieur CAM effectue une revue de la conception pour la fabricabilité (DFM) en fonction des règles de l’IPC et des capacités propres de l’atelier :
largeur et espacement des pistes, anneau annulaire, taille des perçages, dégagement par rapport au masque de soudure, distance entre le cuivre et le bord, et — pour tout réseau à haute vitesse — exigences en matière d’impédance contrôlée. Les problèmes détectés à ce stade sont peu coûteux à corriger ; le même problème découvert après le laminage peut entraîner la mise au rebut de l’ensemble du panneau. Un bon transfert de conception de circuit imprimé anticipe déjà ces vérifications, c’est pourquoi c’est lors de l’ingénierie en amont que la fabricabilité se décide réellement.
Sélection des matériaux et découpe des panneaux
Le matériau de base est presque toujours un stratifié revêtu de cuivre (CCL). Les constructions standard utilisent du FR-4, mais les conceptions RF, micro-ondes et de nombreux projets automobiles ou aérospatiaux nécessitent des stratifiés à faibles pertes, tels que le Rogers, pour lesquels la perte diélectrique et la stabilité de la constante diélectrique (Dk) priment sur le prix. Une fois le stratifié choisi, la grande feuille de CCL est découpée en panneaux de production dimensionnés pour accueillir plusieurs cartes ainsi que des rails d’outillage.
La panélisation se fait rarement carte par carte ; les usines regroupent plusieurs exemplaires de votre conception — parfois mélangés à d’autres — sur un seul panneau afin de répartir les coûts de mise en place et d’augmenter le débit. Le choix du matériau n’est pas ici un simple élément à cocher ultérieurement : il détermine la constante diélectrique, la température de transition vitreuse et la tangente de perte dont dépendent toutes les spécifications électriques en aval. Pour une vue d’ensemble des compromis, les avantages des substrats FR-4 et les arguments en faveur de Rogers pour les applications haute fréquence expliquent en quoi chaque matériau trouve sa place.
Imagerie et gravure des couches internes
Pour toute carte comportant plus de deux couches, les circuits internes sont réalisés en premier. Chaque couche interne est nettoyée, recouverte d’un photorésist liquide ou à film sec, puis exposée selon le motif Gerber afin que l’image du circuit soit transférée sur le photorésist. Les zones non exposées ou développées sont ensuite gravées dans un bain d’acide, ne laissant que les pistes et les pastilles de cuivre souhaitées.
La durée de gravure et la concentration des produits chimiques sont étroitement contrôlées, car une gravure excessive rétrécit les conducteurs et une gravure insuffisante provoque des courts-circuits. Chaque couche interne est ensuite inspectée — généralement par inspection optique automatisée (AOI) — avant d’être autorisée à approcher la presse de stratification.
Processus de stratification des cartes de circuits imprimés
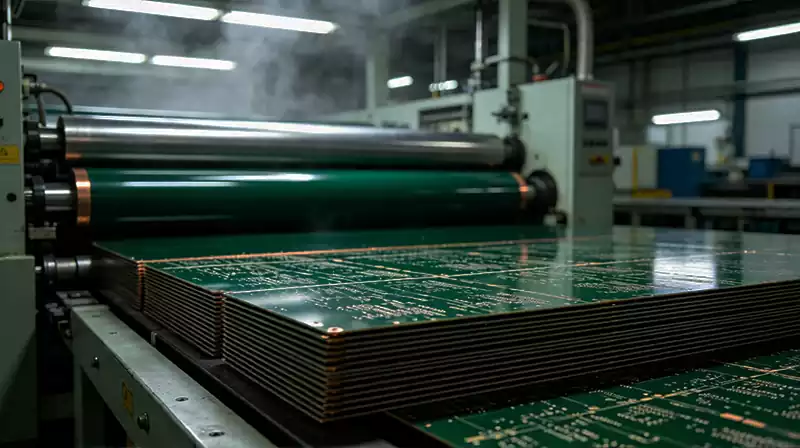
Le laminage est l’étape qui transforme des couches séparées et exposées en un seul corps rigide. Les couches internes sont empilées dans l’ordre exact spécifié par l’empilement, intercalées avec du préimprégné (verre imprégné de résine) et une feuille de cuivre externe, puis liées sous l’effet de la chaleur, de la pression et du vide. Un alignement précis est indispensable : un décalage de quelques millièmes de pouce entre les couches peut entraîner un mauvais alignement d’un via et rompre une connexion.
C’est également là que la symétrie joue un rôle essentiel : l’épaisseur du cuivre et l’ordre des couches doivent être symétriques par rapport à la ligne centrale, sans quoi le panneau se déforme après des cycles thermiques. Pour un circuit imprimé multicouche standard, le laminage s’effectue en un seul cycle de pressage ; les cartes HDI utilisent quant à elles un laminage séquentiel, ajoutant des couches au cours de cycles répétés, ce qui constitue le cœur du processus de fabrication HDI moderne.
Perçage mécanique et au laser
Les trous permettent de relier électriquement les couches ; il en existe plusieurs types : les trous traversants qui traversent l’ensemble du circuit imprimé, les vias aveugles et enterrés qui ne relient que certaines couches, et les microvias formés au laser utilisés dans les circuits imprimés HDI à haute densité. Les trous standard sont percés par des machines CNC à grande vitesse capables de percer des milliers de trous par panneau ; les éléments les plus petits et les plus denses sont découpés par des lasers UV ou CO₂, car les forets mécaniques ne peuvent tout simplement pas les atteindre.
L’alignement entre le fichier de perçage et les couches exposées est vérifié avant que le panneau ne passe à l’étape suivante. La fiabilité de ces interconnexions dépend du rapport d’aspect et de la propreté des parois des trous, ce qui nous amène directement à l’étape suivante. La directives de classification et de conception des microvias précisent les règles auxquelles les différents types de vias doivent se conformer.
Métallisation des trous et cuivrage
Un trou percé n’est qu’un simple trou dans l’isolant tant qu’il n’a pas été rendu conducteur. Le panneau subit d’abord une étape de nettoyage et de dégraissage qui élimine les résidus de résine sur les parois du trou, puis un dépôt de cuivre sans courant dépose une fine couche d’amorçage uniforme. Un cuivrage électrolytique suit ensuite pour amener la paroi à son épaisseur totale, transformant chaque via et chaque trou traversant en un chemin électrique fiable entre les couches. Ce cuivrage ajoute également du cuivre aux surfaces extérieures, ce qui explique pourquoi la structuration des couches externes doit être effectuée après plutôt qu’avant.
Imagerie des couches externes et placage de motifs
Une fois le panneau percé et plaqué, les deux surfaces extérieures en cuivre sont imagées de la même manière que les couches internes : application d’un photorésist, exposition au motif, développement, puis placage aux endroits où les pistes et les pastilles doivent rester. Le photorésist est décapé et le cuivre exposé indésirable est éliminé par gravure, laissant ainsi le circuit externe final, y compris les pastilles sur lesquelles les composants seront ensuite soudés. Comme l’étape de placage s’ajoute au motif défini, une compensation de gravure est intégrée aux données CAM afin que les largeurs finales des pistes respectent toujours les spécifications dessinées.
Masque de soudure, sérigraphie et finition de surface
Trois revêtements viennent parachever la carte nue. Un masque de soudure — vert par défaut, bien que le noir, le bleu et le rouge soient courants — est appliqué et exposé sur l’ensemble de la surface à l’exception des pastilles, protégeant ainsi le cuivre de l’oxydation et empêchant la formation de ponts de soudure lors de l’assemblage. L’encre de sérigraphie imprime ensuite les contours des composants, les repères de polarité et les désignateurs de référence afin de guider le placement et les retouches.
Enfin, une finition de surface protège les pastilles exposées : le HASL est la solution par défaut la plus économique, l’OSP est fin et sans plomb, tandis que l’ENIG (nickel chimique et immersion dans l’or) domine les applications à pas fin et à haute fiabilité en raison de sa planéité et de sa durée de conservation. La finition choisie doit être adaptée à la fois à votre processus d’assemblage et à la durée pendant laquelle la carte nue restera en attente avant d’être équipée.
Test électrique et inspection finale
Aucun circuit imprimé n’est expédié sur la base de la confiance. Chaque unité est soumise à des tests électriques — par sonde volante pour les prototypes et les petites séries, ou par des montures à « lit de clous » pour la production — par rapport à la liste d’interconnexions afin de détecter les coupures et les courts-circuits. Une inspection optique automatisée et des contrôles dimensionnels confirment le repérage du masque de soudure, la qualité des trous et la précision des contours.
Pour les conceptions à impédance contrôlée, des échantillons de test montés sur le même panneau sont mesurés à l’aide d’un réflectomètre dans le domaine temporel afin de vérifier que les pistes atteignent bien leur valeur ohmique cible. Ce n’est qu’après avoir franchi ces étapes que le circuit imprimé est découpé ou détaché du panneau par rainurage en V, puis emballé, généralement dans un emballage anti-ESD à humidité contrôlée, accompagné de documents de traçabilité.
Quels sont les facteurs qui déterminent le délai de fabrication
Le délai de fabrication dépend de la complexité. Une carte standard de 2 à 4 couches nécessite généralement 3 à 5 jours ouvrés, une carte multicouche 5 à 15 jours, une carte HDI 1 à 3 semaines, et une carte rigide-flex encore plus longtemps. La disponibilité des matériaux, les exigences de test et le volume de commande font varier ces chiffres, mais le facteur déterminant est la part de personnalisation du processus : davantage de cycles de laminage, davantage d’usinage au laser et des tolérances plus strictes allongent tous le délai. Le savoir à l’avance vous permet d’opter pour une configuration légèrement moins chère en échange d’une semaine de délai supplémentaire lorsque le projet prend du retard.
Comment briefer les fournisseurs pour une fabrication réussie de circuits imprimés
Pour réussir la fabrication de circuits imprimés, il s’agit moins de surveiller les machines que de fournir à l’atelier un cahier des charges sans ambiguïté : un jeu complet de fichiers Gerber ou ODB++, un plan de fabrication indiquant la classe et les tolérances, une structure claire, ainsi que vos exigences en matière d’impédance et de finition, énoncées explicitement plutôt que sous-entendues. Impliquez le fabricant dès que la conception peut encore être modifiée à moindre coût, demandez le rapport DFM et confirmez la classe IPC à laquelle vous vous conformez avant la découpe du premier panneau.
Un circuit imprimé dont le dossier de conception est précis et vérifiable dès le départ est plus silencieux, plus plat et bien moins coûteux à produire qu’un circuit imprimé sauvé par des exceptions et des révisions — et c’est ce qui fait la différence entre une commande de fabrication livrée à la date indiquée dans le devis et une commande qui prend du retard tandis que la chaîne de production attend.


