El placas de circuito impreso con microvías se refiere a placas de circuito impreso de interconexión de alta densidad (HDI, por sus siglas en inglés) que adoptan la tecnología de microvías. Las microvías son elementos fundamentales en el diseño moderno de placas de circuito impreso, especialmente para aplicaciones HDI. Se trata de orificios miniatura perforados con láser que conectan las pistas de cobre entre capas del placas de circuito impreso para posibilitar diseños compactos y de alta velocidad.
Según normas industriales como la IPC‑2226A, las placas de circuito impreso con microvías estructuras se clasifican principalmente en seis categorías:
Tipo I (HDI de 1 etapa: 1+N+1)
Características estructurales: Solo las capas más externas presentan microvías ciegas de una sola capa, sin microvías apiladas ni superposiciones adicionales de microvías enterradas internas.
Características del proceso: Un único ciclo de construcción adicional y una sola operación de perforación láser. Cuenta con el proceso más sencillo, el mayor rendimiento productivo y el menor costo.
Aplicaciones: Terminales inteligentes de nivel inicial y módulos de comunicación generales.
Tipo II (apilamiento unilateral de 2 etapas: 2+N+1)
Características estructurales: Dos capas de construcción adicional en un lado que admiten el apilamiento vertical de microvías, mientras que el lado opuesto utiliza microvías ciegas de una sola capa.
Características del proceso: Interconexiones parcialmente apiladas que proporcionan una mayor densidad de trazado que el HDI de 1 etapa, con una complejidad de proceso moderada.
Aplicaciones: Adecuado para BGAs con paso mínimo ≥0,35 mm; de uso habitual en teléfonos inteligentes y tabletas convencionales.
Tipo III (apilamiento bilateral de 2 etapas: 2+N+2)
Características estructurales: Dos capas de construcción adicional tanto en la capa superior como en la inferior, posibilitando el apilamiento vertical de dos niveles de microvías en ambas superficies externas.
Características del proceso: Densidad de trazado notablemente mejorada para cumplir los requisitos de los paquetes de chips de alta densidad y patillas finas.
Aplicaciones: Adecuado para BGAs con paso mínimo ≥0,30 mm; empleado en teléfonos inteligentes de gama alta, dispositivos portátiles premium y placas de control automotrices.
Tipo IV (HDI de 3 etapas: 3+N+3)
Características estructurales: Tres capas de construcción adicional en ambos lados con interconexiones de microvías apiladas verticalmente de tres niveles.
Características del proceso: Densidad de trazado ultraelevada con gran dificultad de fabricación. Se exigen requisitos rigurosos para los materiales base, el espesor del cobre y la precisión de la perforación.
Aplicaciones: Adecuado para BGAs con paso mínimo ≥0,25 mm, destinado a productos de gama alta que requieren una densidad de cableado extrema.
Tipo V (interconexión de cualquier capa con microvías escalonadas)
Características estructurales: Sin microvías apiladas verticalmente. Todas las microvías se disponen de forma escalonada para lograr una conectividad arbitraria entre capas.
Características del proceso: Elimina los riesgos típicos de las microvías apiladas, como huecos, desalineaciones y delaminación, ofreciendo una fiabilidad superior.
Aplicaciones: Productos de alta fiabilidad, como electrónica automotriz y dispositivos médicos.
Tipo VI (interconexión de cualquier capa totalmente apilada)
Características estructurales: Conexiones de microvías apiladas verticalmente en todas las capas; sin orificios pasantes mecánicos convencionales para obtener la máxima densidad de cableado.
Características del proceso: Compatible con BGAs con paso mínimo ≤0,20 mm. Aplicado a placas de RF para 5G, servidores de gama alta y sustratos para chips de inteligencia artificial.
Nota: El símbolo «N» indica el número de capas dentro del núcleo central del placas de circuito impreso, mientras que los valores numéricos representan la cantidad de capas de construcción adicional que contienen microvías.
Fabricación de las microvías
La fabricación de microvías se realiza dentro del ciclo de construcción secuencial (SBU, por sus siglas en inglés), que se repite por cada par de capas: laminación, formación de vías, metalización de vías, relleno de vías.
Perforación láser. Los láseres CO₂ eliminan el dieléctrico hasta la capa de cobre objetivo; los láseres UV trabajan con geometrías más finas y pueden ajustar la profundidad con mayor precisión. Los sistemas modernos perforan más de 100 000 vías por hora e inspeccionan cada orificio inmediatamente después del procesamiento para comprobar su diámetro, redondez, exposición del cobre inferior y residuos.
Eliminación de resina residual y limpieza. La ablación láser deja residuos de resina en la pared del orificio. Una etapa de eliminación de resina residual con permanganato o plasma los retira: una pared de orificio sucia es la causa más habitual de fallos de adherencia del recubrimiento de cobre.
Metalización. Se deposita una capa semilla de cobre sin electrolitos (aproximadamente 0,3‑0,5 μm) para dotar de conductividad a la pared del orificio, seguida de un baño de cobre electrolítico que forma el cañón de la vía hasta el espesor especificado.
Relleno y planarización. Cuando lo exige el diseño, se rellena la vía (véase el apartado siguiente) y se planariza la superficie, ya sea mediante mecanizado químico‑mecánico o mediante sobredepósito y pulido, para que las capas posteriores o las almohadillas de los componentes reposen sobre una superficie plana.
Relleno de microvías: cuatro opciones y sus ámbitos de aplicación
El relleno no es un elemento decorativo, sino una decisión estructural y eléctrica, y las distintas opciones no son intercambiables:
| Método de relleno | Uso habitual |
|---|---|
| Resina epoxi (etapa B) | Relleno incidental durante el siguiente ciclo de laminación |
| Pasta no conductora / conductora | Paso de procesamiento independiente; la no conductora se usa solo para planarización |
| Cobre electrodepositado | Estructuras apiladas que requieren continuidad eléctrica y capacidad de corriente |
| Pasta de cobre de serigrafía | Relleno estructural donde el acceso al baño electrolítico es limitado |
Dos reglas rigen esta decisión. En primer lugar, las microvías enterradas deben rellenarse, ya que no existe ningún paso de proceso posterior que pueda reparar huecos en su interior. En segundo lugar, las microvías ciegas de las capas externas a menudo no necesitan relleno, salvo que se construya algo encima de ellas o una almohadilla de componente se sitúe sobre ellas. Las microvías rellenadas con cobre además disipan calor y soportan mayor corriente que las no rellenadas, lo cual es relevante en componentes de potencia.
Fallos en microvías: física de la fiabilidad
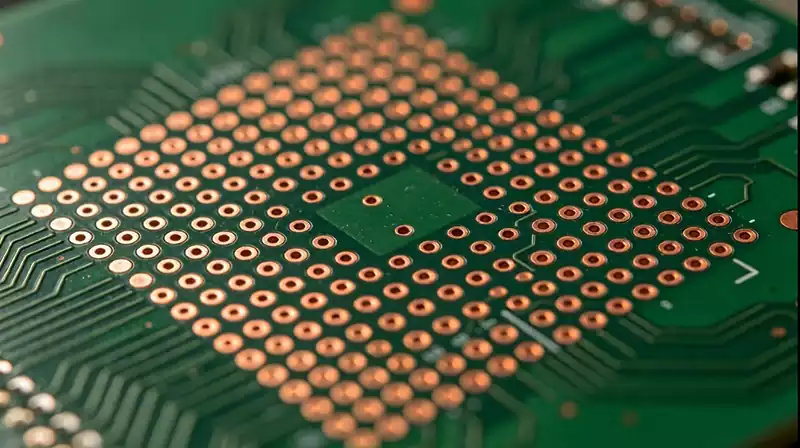
La mayoría de los problemas de fiabilidad de las microvías se originan por un único mecanismo: la incompatibilidad del coeficiente de dilatación térmica en el eje Z (CTE) entre la metalización de cobre de la vía y el dieléctrico circundante. Cada vez que la placa se calienta y se enfría, en cada ciclo de reflujo y cada ciclo de alimentación eléctrica, el dieléctrico se dilata varias veces más que el cobre, y la estructura de la vía acumula tensión. La energía se concentra en las discontinuidades geométricas, y cuatro modos de fallo explican casi todos los fallos en servicio:
- Separación de interfaz: la base de la vía se desprende de la almohadilla objetivo situada debajo.
- Fisuras en el cañón: fractura por fatiga a través de la pared de la vía metalizada.
- Fisuras en la esquina (rodilla): fractura en el punto donde el cañón se une al cobre superficial.
- Fisuras en la almohadilla objetivo: desprendimiento del cobre sobre el que asienta la vía.
El orden en que aparecen estos fallos no es aleatorio, depende de la concentración de tensión en el elemento geométrico más débil. El análisis estadístico (ANOVA) de modelos de fatiga por elementos finitos ordena las variables de diseño determinantes: el factor de concentración de tensión es el más relevante, seguido de la ductilidad del conductor, el espesor de la metalización y el ángulo de la pared de la vía.
Su traducción práctica es la siguiente: un recubrimiento de cobre más grueso y dúctil aumenta la vida útil; un perfil de pared cónica reduce la concentración de tensión en la base; y una geometría que suaviza la transición entre el cobre y el dieléctrico en la zona de la rodilla compensa su coste en ciclos térmicos.
Esta misma física explica la diferencia de fiabilidad entre microvías apiladas y escalonadas: el apilamiento concentra toda la tensión por transición de capas en una única ubicación en el plano X‑Y, mientras que el escalonamiento la distribuye por un área mayor.
Principios fundamentales de diseño placas de circuito impreso con microvías
1.Principio de control de la relación de aspecto Principio: La relación de aspecto (cociente entre la profundidad de la vía y el diámetro del orificio) de las microvías debe mantenerse dentro de 1:1, con un valor óptimo de 0,75:1 o inferior. Justificación: Dadas las dimensiones reducidas de las microvías, una relación de aspecto excesiva complica la limpieza del fondo del orificio durante la perforación láser y dificulta el depósito uniforme de cobre durante la metalización. Esto suele generar huecos o interconexiones débiles y compromete la fiabilidad a largo plazo.
2.Principio de diseño de dimensiones y almohadillas Coincidencia orificio‑almohadilla: Los diámetros de microvías suelen oscilar entre 50 μm y 150 μm. El tamaño de las almohadillas debe ser al menos 0,2 mm mayor que el diámetro de la vía (por ejemplo, una vía de 0,1 mm con una almohadilla de 0,3 mm) para garantizar la precisión de registro entre capas y una conexión de anillo anular fiable. Optimización del tamaño de almohadilla: Las almohadillas de microvías pueden reducirse para liberar canales de trazado adicionales, pero deben cumplir el requisito de anillo anular mínimo del fabricante, generalmente ≥0,15 mm.
3.Principio de disposición y diseño de apilamiento de capas Selección entre apilamiento y escalonamiento: Las microvías pueden apilarse para obtener una densidad de interconexión ultraelevada que ahorra espacio, aunque es obligatorio evaluar rigurosamente la alineación entre capas y los procesos de laminación. Por el contrario, las microvías escalonadas con desplazamiento lateral ofrecen una fiabilidad superior a costa de consumir más superficie.
Se debe alcanzar un equilibrio según la densidad de trazado y la capacidad de proceso del fabricante. Se recomienda un desplazamiento mínimo de 0,2 mm para las configuraciones escalonadas. Diseño de vía dentro de almohadilla: Situar microvías directamente dentro de las almohadillas de los componentes ahorra espacio y acorta las rutas de señal. No obstante, es preciso evaluar detenidamente los riesgos de ascenso de soldadura para evitar uniones frías o puentes de soldadura. Si es necesario, se deben adoptar procesos de relleno o taponado de vías.
4.Principio de integridad de señal y control de impedancia Minimización de la longitud de interconexión: Las microvías deben ser lo más cortas posible; se prefieren las microvías ciegas o de una sola etapa. Esto reduce la inductancia y capacitancia parásitas, mitiga la reflexión y la pérdida de señal, y preserva la integridad de señales de alta velocidad, como las interfaces de ondas milimétricas.
Ajuste de impedancia: El espesor del dieléctrico y las dimensiones de las almohadillas que rodean las microvías deben ajustarse junto con la configuración de apilamiento de capas para el control de impedancia, garantizando la coincidencia de impedancia para señales de alta velocidad (por ejemplo, 50 Ω).
5.Principio de gestión térmica y distribución de corriente Diseño de vías térmicas: Cada microvía individual tiene una capacidad de transporte de corriente limitada. Para aplicaciones de alta potencia, se recomienda utilizar múltiples microvías en paralelo para repartir la corriente, combinadas con patrones de alivio térmico. Esto evita el sobrecalentamiento localizado que podría provocar fisuras en el cañón de la microvía o delaminación.
Mitigación de tensión térmica: El diseño de microvías debe tener en cuenta la incompatibilidad del coeficiente de dilatación térmica en el eje Z (CTE) para evitar la delaminación entre las microvías y los materiales dieléctricos provocada por la tensión de los ciclos térmicos.
6.Principio de diseño orientado a la fabricabilidad (DFM) y compatibilidad de procesos Compatibilidad de procesos: Las microvías se forman principalmente mediante perforación láser. Los diseños deben respetar los límites de precisión de la perforación láser (por ejemplo, ±25 μm) y dejar margen de proceso para el ancho y espaciado mínimos de pista (por ejemplo, 30 μm).
Ninguna dimensión debe situarse por debajo de la capacidad de proceso demostrada del fabricante. Compatibilidad con la laminación: Los placas de circuito impreso con microvías se fabrican mediante laminación secuencial. Los diseños deben tener en cuenta la simetría de laminación y el espesor del dieléctrico para evitar el alabeo de la placa o la desalineación de microvías causada por una presión de prensado desigual.
Preguntas frecuentes
¿Qué es un pcb con microvías?
Una placa de circuito impreso con interconexiones mediante microvías perforadas con láser: orificios con una relación de aspecto de 1:1 o inferior y profundidad inferior a 0,25 mm que conectan únicamente capas adyacentes. Las microvías posibilitan la densidad de trazado que requieren los BGAs de paso fino y los apilamientos HDI modernos.
¿Cuál es la diferencia entre una microvía y una vía convencional?
Una vía convencional se perfora mecánicamente, atraviesa toda la placa (o un núcleo grande) y suele presentar una relación de aspecto de 6‑8:1. Una microvía se perfora con láser, atraviesa una o dos capas y mantiene una relación de aspecto de 1:1; solo consume espacio de trazado en las capas que conecta.
¿Cuándo hay que rellenar una microvía?
Las microvías enterradas siempre requieren relleno; las microvías ciegas de capa externa solo necesitan relleno si se construye algo encima de ellas o una almohadilla de componente se sitúa sobre ellas (vía dentro de almohadilla). Las microvías apiladas se rellenan con cobre para garantizar la continuidad eléctrica a lo largo del apilamiento.
¿Por qué se agrietan las microvías?
La dilatación térmica cíclica del dieléctrico circundante supera la del cañón de cobre de la vía, y la tensión acumulada se concentra en las discontinuidades geométricas (base de la vía, zona de la rodilla y almohadilla objetivo) hasta que se generan fisuras por fatiga. El relleno, un espesor de baño de cobre adecuado y paredes cónicas aumentan la vida en ciclos térmicos.
¿Son mejores las microvías apiladas o las escalonadas?
Las microvías escalonadas distribuyen la tensión termomecánica y soportan más ciclos térmicos; las apiladas maximizan la densidad y acortan la longitud de la ruta, pero concentran la tensión y exigen relleno con cobre. La mayoría de los diseños orientados a la fiabilidad optan por el escalonamiento allí donde lo permite la densidad.
Si se siguen estrictamente los procesos de fabricación normalizados y las reglas de diseño científicas, se evitan eficazmente los fallos estructurales habituales y se mejora la estabilidad general. Un placas de circuito impreso con microvías bien fabricado ofrece una excelente densidad de trazado, integridad de señal y fiabilidad térmica, adaptándose plenamente a los requisitos de las aplicaciones electrónicas de alta velocidad y alta precisión.